Fabrikalarda Doğru Sıcaklık Sensörü Seçimi: Makine, Boru ve Tanklarda Nelere Dikkat Edilmeli? Fabrikalarda her ölçüm noktası farklı bir sensör ve bağlantı ihtiyacı doğurabilir. Makine, boru ve tank uygulamalarında teknik tanımın nasıl yapılacağı ve Turgutlu merkezli Termokupl.com.tr’nin ürün grupları ele alınıyor. Tanıtım içeriği Bir fabrikada sıcaklık ölçülen her nokta aynı özellikte değildir. Plastik makinesindeki bir yuva,…

Fabrikalarda her ölçüm noktası farklı bir sensör ve bağlantı ihtiyacı doğurabilir. Makine, boru ve tank uygulamalarında teknik tanımın nasıl yapılacağı ve Turgutlu merkezli Termokupl.com.tr’nin ürün grupları ele alınıyor.
Tanıtım içeriği
Bir fabrikada sıcaklık ölçülen her nokta aynı özellikte değildir. Plastik makinesindeki bir yuva, boru hattından geçen akışkan ve ürün depolanan bir tank farklı montaj ve ölçüm ihtiyaçları doğurur. Bu nedenle bütün noktalara aynı sensörü takmak, yedek parça yönetimini kolaylaştırsa bile her uygulama için uygun sonuç vermeyebilir.
Sensör seçimi üretim, bakım ve satın alma ekiplerinin aynı teknik tanım üzerinde buluşmasını gerektirir. Üretim ekibi hangi sıcaklığın gerekli olduğunu, bakım ekibi bağlantı ve montaj koşullarını, satın alma ise talep edilen ürünün bu tanıma uygunluğunu izler. Sadece “bir adet sıcaklık probu” şeklindeki talep bu ayrıntıları karşılamaz.
Akhisar’daki işletmeler için yakın bölgede bulunan Turgutlu, teknik tedarik seçenekleri açısından da değerlendirilebilir. Turgutlu’da faaliyet gösteren Turgutlu Gülay Makina Ltd. Şti., Termokupl.com.tr üzerinden termokupl, PT100, bağlantı ekipmanları ve sıcaklık ölçüm ürünlerini sunuyor. Coğrafi yakınlık teknik ihtiyacın paylaşılmasını kolaylaştırabilecek bir unsur olsa da seçimin temeli yine uygulamaya uygun ürün tanımıdır.
Önce hangi bilginin istendiği yazılmalıdır: makine gövdesi, ürünün içi, tank sıvısı veya boru yüzeyi. Bu noktalar farklı sıcaklıklarda bulunabilir. Ölçüm amacı belirsizse sensör teknik olarak çalışsa bile elde edilen değer proses kararını temsil etmeyebilir.
Ölçüm noktasının normal çalışma sıcaklığı, en düşük ve en yüksek koşulları ile bu koşullarda kalınan süre belirlenmelidir. Makinenin başlatılması, durdurulması veya temizlenmesi sırasında farklı koşullar oluşuyorsa bunlar da talebe eklenir. Sensör sadece normal üretim anına göre seçilmemelidir.
Aynı tanımda beklenen tepki süresi ve kabul edilebilir hata da bulunmalıdır. Bir göstergenin kontrol amacıyla kullanılmasıyla yalnızca operatöre genel bilgi vermesi farklı ihtiyaçlar doğurabilir.
Plastik işleme makinesi veya ısıtılan bir metal gövdede sensörün ölçüm yuvasıyla teması önemlidir. Prob çapı ve uzunluğu uygun değilse uçta boşluk kalabilir. Gevşek bağlantı, titreşim veya kablonun sürekli çekilmesi de montajın davranışını etkileyebilir.
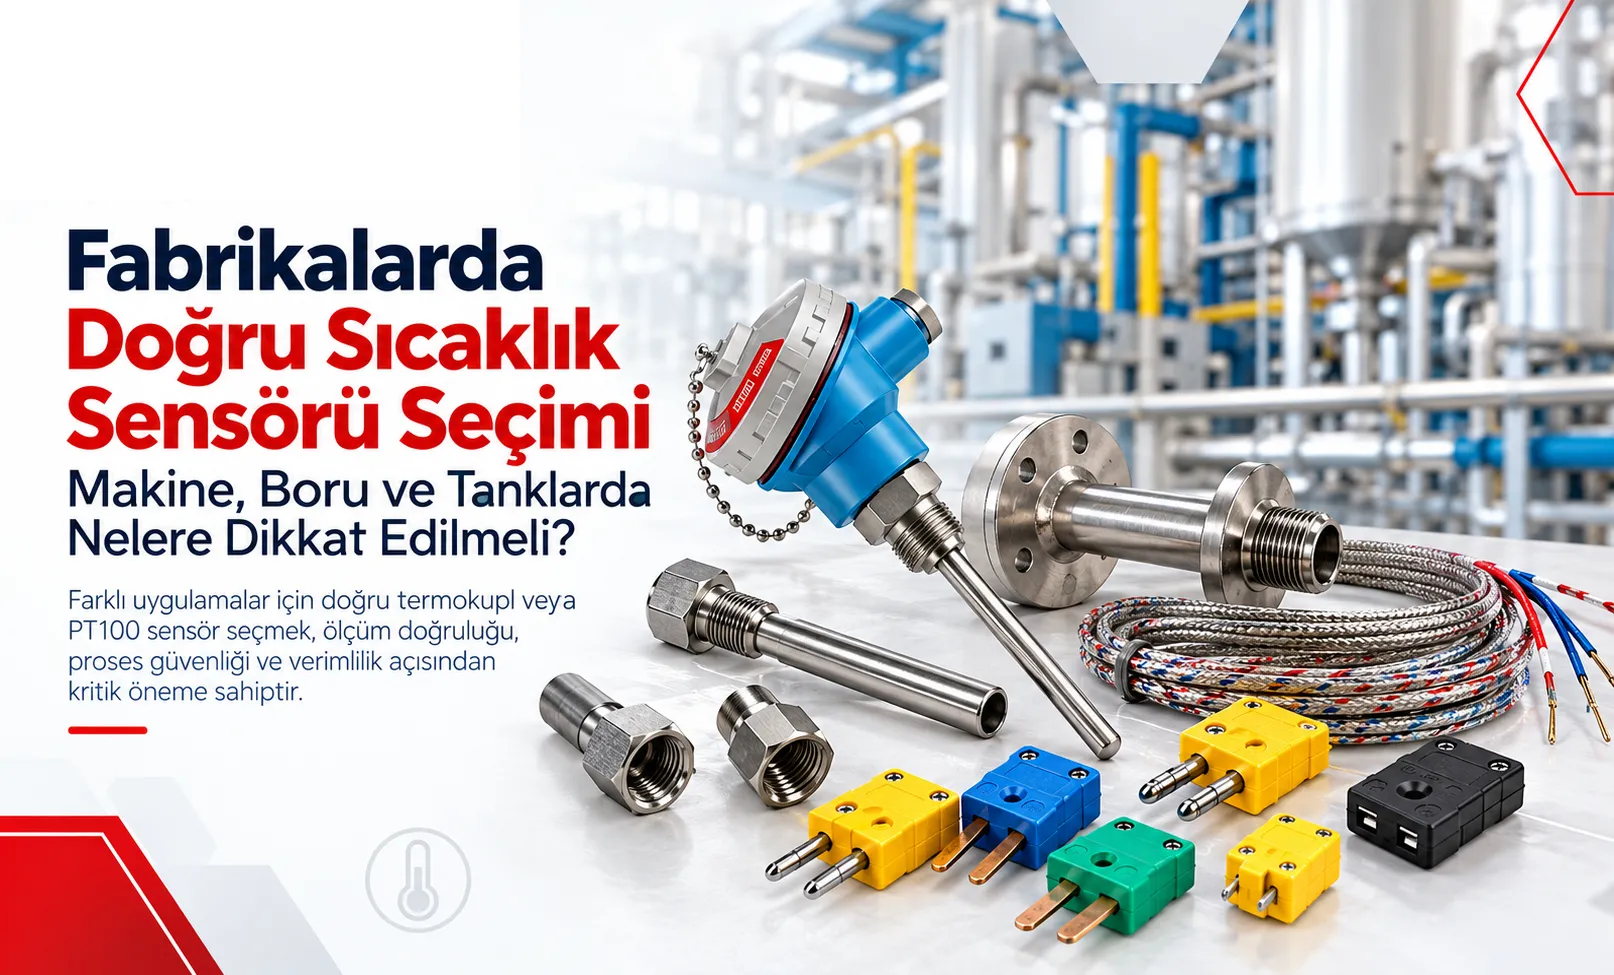
Farklı yapılarda sunulan endüstriyel sıcaklık sensörleri ve termokupllar arasında seçim yaparken tip harfiyle mekanik yapı birlikte kontrol edilir. Bayonet, vidalı veya kafalı bir sensörün adı montajı anlatır; K veya J tipi ise ölçüm karakteristiğini belirtir. Bu bilgiler birbirinin yerine geçmez.
Yaylı bir düzen, uygun tasarımda ucun ölçüm yuvasıyla temasını korumaya yardımcı olabilir. Ancak yay bulunması yanlış boydaki probu uygun hale getirmez. Bağlantı ölçüsü, yuva derinliği ve kablo çıkışı birlikte incelenmelidir.
Belirli bir sıcaklık aralığında doğruluk ve kararlılık ihtiyacı öne çıkıyorsa endüstriyel PT100 sensörleri değerlendirmeye alınabilir. PT100, platin elemanın direnç değişimini kullanır. Bu nedenle bağlanacağı cihazın RTD girişi ve iki, üç veya dört telli bağlantı düzeniyle uyumu kontrol edilmelidir.
Tank uygulamasında yalnızca eleman sınıfı değil, sensörün yerleştirildiği bölge de önemlidir. Ölçüm noktası tankın tamamını temsil etmiyorsa daha hassas bir eleman kullanmak bu konum sorununu çözmez. Dolum seviyesi ve prosesin ısıl koşulları montaj değerlendirmesine dahil edilmelidir.
Gıda veya benzeri temizlenebilirliğin önemli olduğu uygulamalarda malzeme ve bağlantı geometrisi de incelenir. Paslanmaz bir gövde bulunması, tek başına hijyenik uygunluğu kanıtlamaz. Ürünle temas eden parçaların yüzeyi ve temizleme koşullarına uygunluğu ayrıca sorgulanmalıdır.
Boru hattına yerleştirilen bir sensör, akışkanın sıcaklığına ek olarak basınç ve akış etkilerine maruz kalabilir. Kimyasal uyumluluk ve titreşim de seçimi etkiler. Diş ölçüsünün bağlantı yerine uyması, sensörün bütün bu koşullara uygun olduğunu göstermez.
Gerekli olduğunda boru ve tank uygulamalarında thermowell kullanılarak sensör için ayrı bir koruma cebi oluşturulur. Bu parça sensörün kendi metal kılıfıyla karıştırılmamalıdır. Malzeme, boy, proses bağlantısı ve mekanik koşullar bir arada değerlendirilir.
Koruma, ölçüm tepkisini de etkileyebilir. Kalın veya büyük bir cep, sıcaklık değişiminin elemana ulaşmasını geciktirebilir. Sensörün cebe yerleşimi ve ölçüm ucunun konumu da incelenmeli; dayanım ile tepki gereksinimi birlikte ele alınmalıdır.
Borunun dışına kelepçeyle veya bir yüzeye mıknatısla yerleştirilen sensör, ilgili yüzey bölgesini izler. İçerideki akışkanın aynı sıcaklıkta olduğu her durumda söylenemez. Duvar malzemesi, yalıtım ve çevrenin etkisi iki nokta arasında fark oluşturabilir.
Bu tür bir ölçümle daldırma sensörünün değerleri karşılaştırılırken farkın nedeni araştırılmalıdır. Farklı yerleri ölçen cihazlardan aynı sayıyı beklemek uygun değildir. Özellikle değişen proseste tepki süreleri de karşılaştırmaya dahil edilir.
Yüzey sensörünün bağlantısı gevşemişse veya arada boşluk varsa ölçüm etkilenebilir. Bu nedenle arıza incelemesi cihaz ayarlarıyla başlayıp bitmemeli, gerçek temas noktası da görülmelidir.
Bir kablonun uzunluğu kadar hangi ortamdan geçtiği de önemlidir. Sıcak yüzeylerin yakını, nemli bölgeler, mekanik sürtünme veya güç kablolarıyla ortak güzergâh, ihtiyaç duyulan özellikleri değiştirebilir. Sensör siparişinde bu bilgiler atlanırsa bağlantı hattı eksik tanımlanmış olur.
Termokupl kullanılan noktada uygulamaya uygun termokupl kablosu seçilmelidir. Termokupl tipiyle uyumlu iletken yapısı ve izolasyon koşulları birlikte incelenir. Sıradan bakır kabloyu rastgele bir ek noktasından kullanmak, ölçüm sisteminin gerekli referans düzeninin yerine geçmez.
PT100 hattında ise kablo direnci ve bağlantı yöntemi ayrı bir konudur. İki teknolojinin kablolama kuralları aynı kabul edilmemelidir. Bakım kaydında hangi sensörün hangi kabloyla bağlı olduğunun bulunması, sonraki değişimleri daha izlenebilir hale getirir.
Sensör bağlantı konnektörleri seçilirken termokuplun tipi, kutupları ve bağlantı bölgesinin sıcaklığı kontrol edilir. Farklı metal eşleşmeleri, sıcaklık farklarının bulunduğu bağlantılarda ölçüme ek etki oluşturabilir. Mekanik olarak takılabilen her fiş, elektriksel olarak uygun sayılmaz.
Yedek parçaların yalnızca renge göre ayrılması da yeterli değildir. Renk kodları standartlar arasında değişebilir. Tip etiketi ve ürün bilgisiyle birlikte tanım yapmak, farklı ekiplerin aynı bağlantı için farklı parça kullanmasını önlemeye yardımcı olur.
Otomasyon sistemine uygun bir çıkış gerektiğinde sıcaklık transmitterleri değerlendirilebilir. Sensör girişi ve ölçüm aralığı tanımlanır; alıcı cihazın aynı sinyal ve ölçekle çalışması sağlanır. Transmitter, uygun olmayan montajın veya hatalı sensör seçiminin telafisi değildir.
Proses sıcaklık kontrol cihazları ise modele göre gösterge, alarm veya kumanda görevi üstlenir. Mevcut cihazın termokupl, RTD veya standart sinyal girişlerinden hangisini desteklediği baştan bilinmelidir. Cihazın giriş ayarı da fiziksel bağlantı kadar önemlidir.
Bir sensörü değiştirdikten sonra yalnızca ekranda sayı görülmesi yeterli kontrol değildir. Yeni sensörün tipi, bağlantısı ve uygun referansla ölçüm davranışı birlikte değerlendirilmelidir.
Hareketli veya fiziksel erişimi güç bir yüzeyde temassız sıcaklık ölçüm cihazları bir seçenek olabilir. Pirometre seçiminde malzemenin yüzey özellikleri, ölçüm mesafesi ve hedefin boyutu belirtilmelidir. Her yüzeyin aynı ayarla ölçülebileceği varsayılmamalıdır.
Bu yöntem, bütün temaslı sensörlerin yerine geçen genel bir çözüm değildir. Ölçülecek bölgenin yüzey mi iç sıcaklık mı olduğu yine belirleyicidir. Seçim gerekçesi, cihazın uzaktan kullanılmasından önce ihtiyaç duyulan bilginin doğru alınması olmalıdır.
Ürün aramaya başlamadan önce her ölçüm noktası için kısa bir teknik kart oluşturulabilir. Kartın ilk satırı, nerede ve neyin ölçüldüğünü anlatır. Sonraki satırlar sensörü, mekanik bağlantıyı ve cihazı tanımlar. Bu bir marka listesi değil, ekipler arasında ortak kullanılacak ihtiyaç tanımıdır.
| Kayıt alanıYazılacak bilgi | |
| Ölçüm yeri | Makine yuvası, boru akışkanı, tank içi veya yüzey |
| Çalışma koşulu | Sıcaklık aralığı, süre, basınç, nem ve titreşim |
| Sensör | Teknoloji, tip, gereken doğruluk ve prob ölçüleri |
| Montaj | Bağlantı ölçüsü, yerleşim ve koruyucu yapı |
| Elektriksel hat | Kablo, konnektör, cihaz girişi ve varsa transmitter |
| Doğrulama | Kabul koşulları, karşılaştırma ve kalibrasyon ihtiyacı |
Mevcut sensörün fotoğrafı ve ürün kodu bu karta eklenebilir. Fotoğraf montajı anlamaya yardımcı olsa da elemanın alaşımını veya doğruluk sınıfını her zaman göstermez. Bilinmeyen bir alanın eski ürünle aynı olduğu varsayılmamalı; teknik değerlendirmede açık soru olarak bırakılmalıdır.
Yeni sensörün bağlanmasından sonra ölçüm noktasının koşulları tekrar kontrol edilmelidir. Probun yerine oturması, bağlantıların uygunluğu ve cihaz ayarları birlikte incelenir. Bir sayının görünmesi, doğru tipte sinyalin doğru ölçekle yorumlandığını tek başına göstermez.
Uygun bir referansla karşılaştırma yapılacaksa aynı noktaların ve benzer koşulların karşılaştırıldığı belirtilmelidir. Bir sensörü sıvıda, diğerini tank duvarında ölçerek aradaki farkı doğrudan cihaz hatası saymak uygun olmaz. Sıcaklık değişimi sonrasında sensörlerin tepki süreleri de dikkate alınır.
Kontrol sonucu ve yapılan değişiklikler kaydedildiğinde sonraki bakım daha sağlam bir başlangıç noktasına sahip olur. Böylece aynı arıza belirtisi tekrarlandığında hangi sensörün, hangi kablonun ve hangi ayarların kullanıldığı bilinir. Teknik uygunlukla birlikte bu izlenebilirlik de işletmenin ölçüm düzenini yönetmesine yardımcı olur.
Örnek olarak aynı işletmede makine gövdesine oturan bir termokupla sıvı tankında kullanılan PT100 düşünülebilir. İki sensörün kablosu aynı uzunlukta olsa bile ölçüm yöntemi, cihaz girişi ve mekanik bağlantısı farklıdır. Bu nedenle yalnızca kablo boyuna veya gövde çapına göre tek bir yedek ürün tanımlamak uygun olmaz.
Teknik kartların ölçüm noktasıyla eşleştirilmesi, benzer görünen parçaların karıştırılmasını azaltmaya yardımcı olur. Ekipler hangi bilginin eksik olduğunu da bu kayıt üzerinden görebilir. Böylece tedarik görüşmesi, genel bir ürün arayışından uygulamaya ait somut bir ihtiyaç üzerine taşınır.
Bir sensör için oluşturulan kayıtta ölçüm noktası, teknoloji, tip veya sınıf, prob ölçüleri, bağlantı, kablo boyu ve cihaz girişi bulunmalıdır. Gerekiyorsa kalibrasyon ve malzeme bilgisi eklenir. Farklı teklifler, ancak aynı teknik tanıma karşılık geldiklerinde anlamlı biçimde karşılaştırılabilir.
Akhisar’daki üretim ve bakım ekipleri, Turgutlu’daki firma ile ihtiyaçlarını görüşürken bu bilgileri birlikte paylaşabilir. Bu hazırlık, yakın bölgedeki tedarik seçeneğini uygulamanın gerçek gereksinimleriyle birlikte değerlendirmeyi kolaylaştırır. Teknik uygunluk ise ürünün adıyla değil, tanımlanan ölçüm noktasıyla eşleşmesiyle değerlendirilir.
Makine, boru ve tank için doğru sensörü belirlemek, birbiriyle uyumlu ölçüm elemanı, mekanik yapı ve bağlantı zinciri kurmaktır. Bu bilgiler kayıtlı olduğunda hem yeni alım hem de sonraki bakım işlemleri aynı ihtiyaç üzerinden yürütülebilir.